- Acasă
- Despre noi
- Produse
- Cazuri
- Aplicație
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne
Română
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
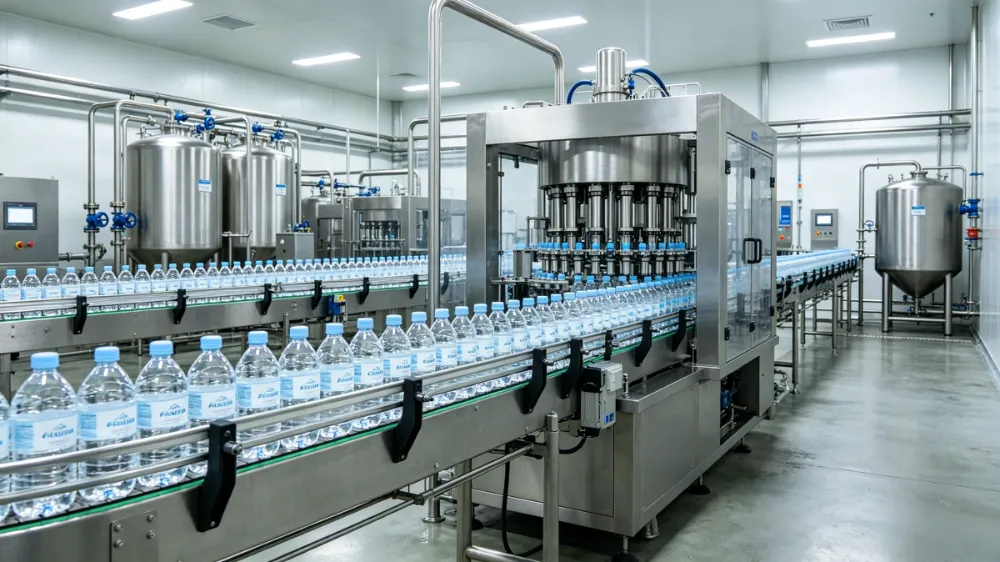
Linie de producție a apei îmbuteliate: 10 factori înainte de investiție
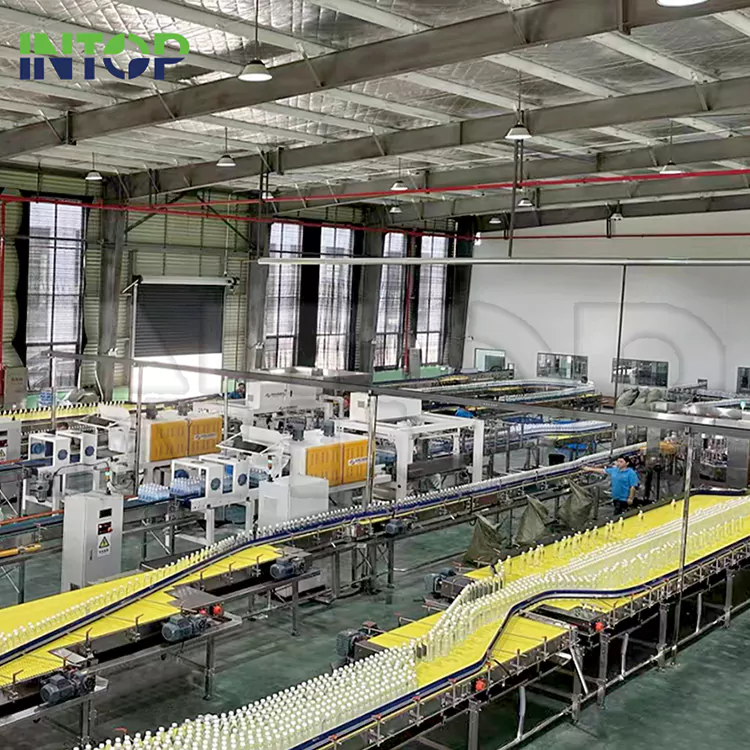
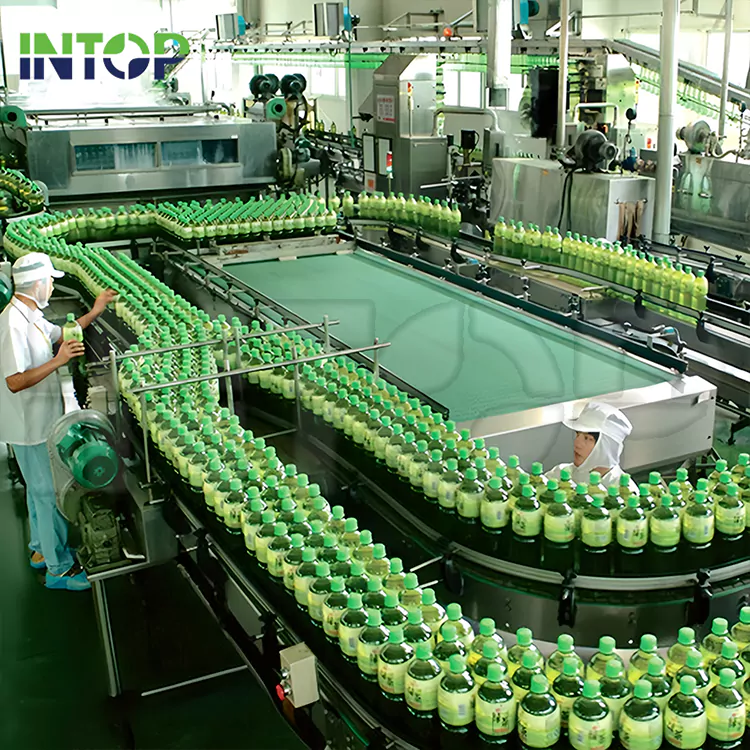
Linii de producție a apei îmbuteliatenu este doar o combinație de echipamente de tratare a apei, umplere și ambalare. Performanța pe termen lung a unei fabrici de apă îmbuteliată depinde dacă fiecare secțiune este corespunzatoare cu sursa de apă, ținta de producție, designul sticlei, mediul de operare și cerințele de conformitate.
Multe probleme de producție nu sunt cauzate de mașini individuale, ci de decizii luate înainte de instalare, cum ar fi selectarea proceselor de tratare necorespunzătoare, supradimensionarea capacității sau ignorarea cerințelor de întreținere.
Înainte de a investi într-o instalație de apă îmbuteliată, următorii factori ar trebui evaluați pentru a construi un sistem de producție cu o calitate stabilă, costuri de operare gestionabile și flexibilitate de extindere viitoare.
1. Începeți cu analiza apei brute, nu cu selecția echipamentului
Sistemul de tratare este baza unui proiect de apă îmbuteliată. Sursele de apă diferite necesită procese de tratare diferite, iar o configurație standard nu poate înlocui analiza efectivă de laborator.
Apa subterană poate conține niveluri mai mari de fier, mangan, duritate sau minerale dizolvate, în timp ce apa municipală necesită adesea îndepărtarea suplimentară a clorului și controlul organic.
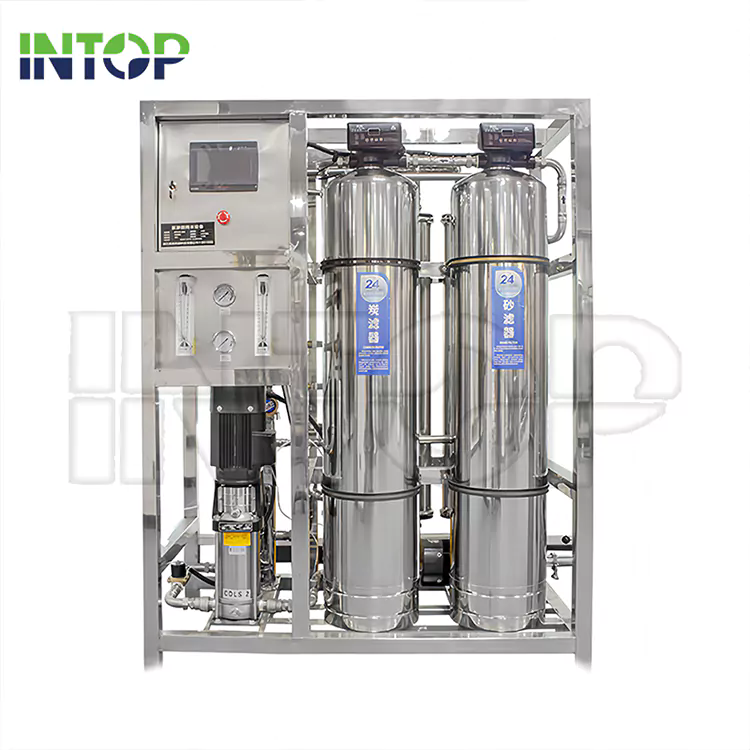
Un proces tipic de tratare a apei poate include filtrarea cu nisip pentru îndepărtarea solidelor în suspensie, filtrarea cu cărbune activ pentru reducerea clorului și a materiei organice, dedurizarea apei sau dozarea anticalcant pentru controlul durității, osmoza inversă (RO) pentru reducerea solidelor dizolvate și sterilizarea UV sau tratamentul cu ozon pentru dezinfecția finală.
Înainte de a selecta echipamentul de tratare, apa brută trebuie evaluată prin parametri precum nivelul TDS, conductivitate, duritate, valoarea pH-ului, conținutul de fier și mangan și indicatori microbiologici.
Selecția membranei RO, rata de recuperare și proiectarea pretratării trebuie apoi calculate în funcție de aceste rezultate. Un proiect de tratament neadecvat poate crește consumul de substanțe chimice, poate scurta durata de viață a membranei și poate crea o calitate instabilă a apei în timpul funcționării.
2. Alegeți Capacitatea de producție în funcție de cererea reală
Capacitatea de producție ar trebui să corespundă cererii pieței, mai degrabă decât să selecteze pur și simplu cel mai mare model disponibil.
O linie de producție de apă îmbuteliată supradimensionată poate crește investiția inițială creând în același timp consum inutile de energie, cerințe de întreținere și amortizare a echipamentelor. Pe de altă parte, capacitatea insuficientă poate limita creșterea viitoare și poate necesita upgrade timpurii a echipamentelor.
Intervalele de capacitate tipice includ:
|
Gama de capacitate |
Aplicație comună |
|
2.000–6.000 de sticle pe oră |
Mici fabrici regionale de apă îmbuteliată |
|
8.000–18.000 de sticle pe oră |
Productie comerciala medie |
|
Peste 24.000 de sticle pe oră |
Operațiuni de băuturi la scară largă |
Planificarea capacității ar trebui să ia în considerare producția zilnică așteptată, orele de lucru, variația dimensiunii sticlei, modificările sezoniere ale cererii și posibila extindere viitoare.
Un design flexibil de producție este adesea mai valoros decât selectarea celei mai mari rezultate în timpul etapei de investiție inițială.
3. Evaluați opțiunile de producție a sticlelor: preforme sau turnare prin suflare
Aprovizionarea cu sticle PET este o altă decizie importantă în timpul planificării proiectului. Sticlele pot fi achiziționate fie de la furnizori externi, fie produse în interiorul fabricii folosind un sistem de suflare a sticlei.
Achiziționarea sticlelor finite necesită, de obicei, mai puțină investiție inițială și este potrivită pentru proiecte cu volum de producție limitat sau spațiu limitat în fabrică. Cu toate acestea, ar trebui luate în considerare și costurile de transport, cerințele de depozitare și dependența de furnizorii externi.
Producerea sticlelor din preforme PET necesită investiții suplimentare în mașini de suflat, matrițe, compresoare și sisteme de întreținere. Această abordare poate oferi un control mai bun asupra aprovizionării cu sticle și poate reduce presiunea logistică a ambalajelor atunci când volumul de producție este mare și cererea este stabilă.
Alegerea între aprovizionarea cu sticle externe și suflarea internă ar trebui să se bazeze pe scara producției, specificațiile sticlei, analiza costurilor de operare și planurile de extindere pe termen lung.
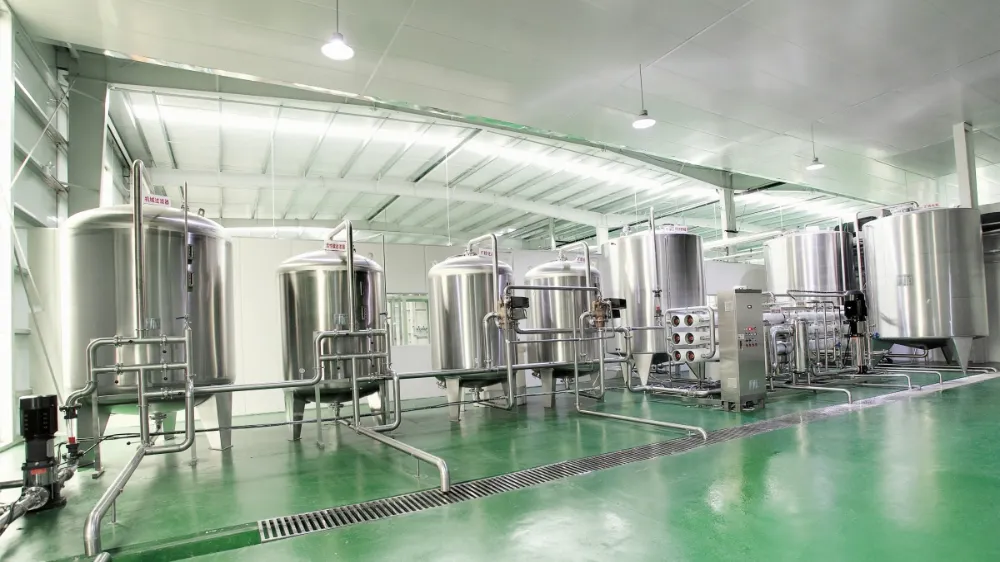
4. Igiena umplerii depinde de designul echipamentului
Deoarece apa îmbuteliată are o aciditate scăzută și de obicei nu conține conservanți, controlul contaminării în timpul umplerii este critic.
Sistemele moderne de umplere folosesc de obicei un monobloc de clătire-umplere-capsulare pentru a reduce punctele de transfer al sticlei și pentru a îmbunătăți controlul igienei. Cu toate acestea, designul general de umplere ar trebui evaluat dincolo de viteza mașinii.
Manipularea gâtului sticlei este importantă deoarece contactul cu suprafața internă a sticlei poate crește riscurile de contaminare înainte de umplere. Sistemele de manipulare a capacelor ar trebui să ofere, de asemenea, proceduri controlate de depozitare, hrănire și sterilizare pentru a menține condițiile de igienă.
Mediul de umplere este un alt aspect cheie. Sistemele de aer filtrat și zonele de producție controlate ajută la menținerea condițiilor stabile în timpul funcționării.
Secțiunea de umplere ar trebui să accepte și procedurile CIP (Clean-In-Place). Ciclurile eficiente de curățare reduc timpul de nefuncționare și simplifică întreținerea de rutină.
5. Verificați selecția materialului pentru componentele în contact cu apa
Selectarea materialelor afectează direct performanța de igienă, durabilitatea și cerințele de întreținere.
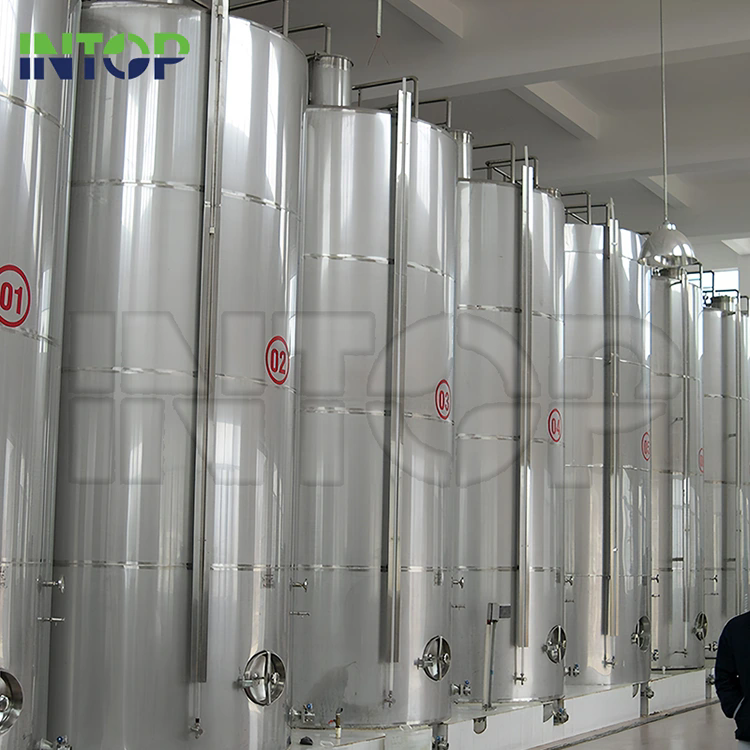
Pentru componentele care intră în contact cu apa, evaluarea ar trebui să se concentreze pe calitatea oțelului inoxidabil, finisarea suprafeței, rezistența la coroziune, calitatea sudurii și accesibilitatea la curățare.
Oțelul inoxidabil alimentar, cum ar fi 304 sau 316, este de obicei considerat în funcție de caracteristicile apei și cerințele procesului. O structură de material selectată corespunzător ajută la reducerea riscurilor de coroziune și susține performanța de salubrizare pe termen lung.
Specificațiile materialelor trebuie definite clar înainte de fabricație pentru a evita problemele viitoare de întreținere cauzate de componente necorespunzătoare.
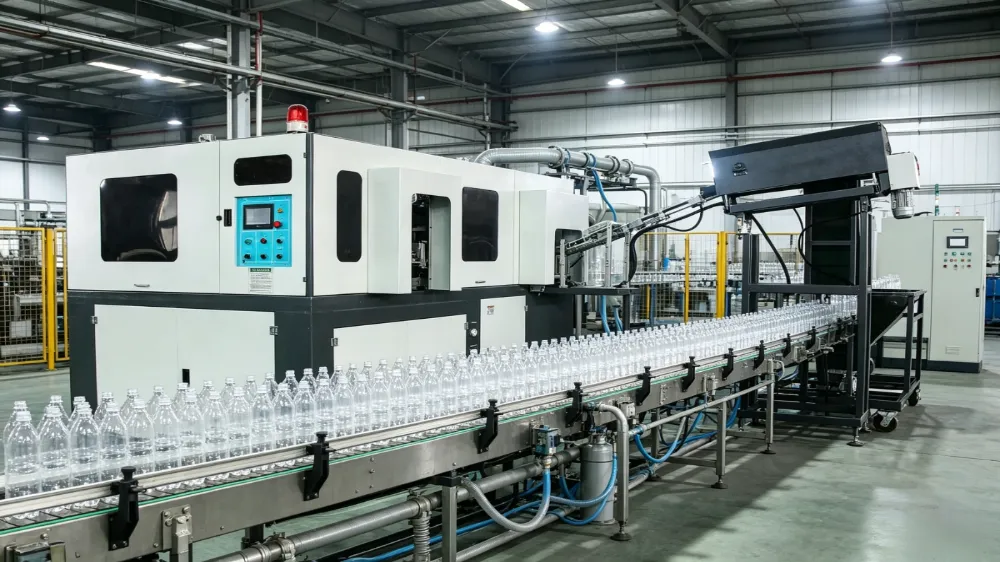
6. Nivelul de automatizare determină costurile forței de muncă și de extindere
După umplere, procesele de ambalare determină adesea cerințele de muncă și eficiența globală a producției.
Secțiunea din aval poate include sisteme de etichetare, ambalare cu folie, ambalare cu carton și sisteme de paletizare. Nivelul adecvat de automatizare depinde de viteza de producție, disponibilitatea forței de muncă și așteptările viitoare de creștere.
Pentru volume de producție mai mici, ambalarea semi-automată poate oferi suficientă eficiență, menținând în același timp investițiile mai mici. Pentru liniile de viteză mai mare, manipularea manuală excesivă poate crea dependență de forță de muncă, întârzieri de producție și calitate inconsecventă a ambalajului.
O abordare de automatizare în etape permite fabricilor să îmbunătățească eficiența treptat pe măsură ce volumul de producție crește, în loc să investească la început în automatizări inutile.
7. Evaluați costul de operare în loc de numai prețul echipamentului
Cotația inițială de echipamente reprezintă doar o parte din investiția totală. Costurile operaționale pe termen lung au adesea un impact mai mare asupra economiei proiectului.
Consumul de energie ar trebui evaluat prin factori precum cerințele de putere a pompei RO, eficiența compresorului de aer, cererea de încălzire și utilizarea energiei în așteptare.
De asemenea, ar trebui luate în considerare costurile de înlocuire a consumabilelor, inclusiv membranele RO, mediile de filtrare, lămpile UV și componentele sistemului de ozon.
Eficiența recuperării apei este un alt factor important, mai ales în regiunile în care resursele de apă sunt limitate. O rată mai mare de recuperare poate reduce risipa de apă și poate îmbunătăți economia de funcționare pe termen lung.
Costul total de proprietate este, prin urmare, determinat de funcționarea zilnică, frecvența de întreținere și consumul de resurse, mai degrabă decât de prețul inițial al echipamentului.
8. Evitați greșelile comune de planificare înainte de instalare
Mai multe probleme în proiectele de apă îmbuteliată sunt cauzate de deciziile luate înainte de începerea producției de echipamente.
O greșeală comună este selectarea echipamentului de tratare fără testarea completă a apei. Un pachet de tratare standard poate să nu funcționeze eficient dacă caracteristicile reale ale apei brute sunt diferite de condițiile așteptate.
O altă problemă este alegerea capacității de producție fără a lua în considerare cererea pieței. Capacitatea în exces crește presiunea investițională, în timp ce capacitatea insuficientă poate limita dezvoltarea viitoare.
Aspectul fabricii ar trebui, de asemenea, luat în considerare din timp. Spațiul limitat pentru depozitare, acces la întreținere, utilități sau extinderea viitoare poate afecta eficiența producției după instalare.
Documentația de conformitate este un alt domeniu care nu trebuie amânat. Pregătirea documentelor tehnice numai după instalare poate crea cerințe suplimentare de modificare și întârzieri de punere în funcțiune.
9. Luați în considerare conformitatea și documentarea din timp
Pentru apa îmbuteliată furnizată piețelor de vânzare cu amănuntul, hotelurilor sau destinațiilor de export, cerințele de conformitate ar trebui incluse în timpul planificării proiectului.
Documentația acoperă, de obicei, certificate de materiale care intră în contact cu alimentele, desenele echipamentelor, înregistrările de sudură, înregistrările de instalare, manualele de operare și documentele de control al calității.
Un sistem complet de documentare sprijină o punere în funcțiune mai ușoară, o întreținere mai ușoară și o pregătire mai bună pentru audituri viitoare.
10. Pregătiți informațiile cheie înainte de a selecta echipamentul
Înainte de a evalua o linie de producție a apei îmbuteliate, ar trebui pregătite mai multe detalii tehnice, inclusiv raportul de analiză a apei brute, specificațiile sticlelor și capacului, capacitatea de producție necesară, desenul fabricii și cerințele pieței țintă.
Furnizarea acestor informații în faza incipientă de proiectare permite inginerilor să determine procesul de tratare adecvat, configurația de umplere, nivelul de automatizare și cerințele de instalare cu mai multă acuratețe.
Întrebări frecvente despre BottledLinii de producere a apei
Care este cel mai important factor atunci când alegeți o linie de producție a apei îmbuteliate?
Cel mai important factor este potrivirea designului echipamentului cu calitatea reală a apei, cerințele de producție și condițiile de operare.
Este necesară osmoza inversă pentru toate plantele cu apă îmbuteliată?
Nu. Cerințele RO depind de caracteristicile apei brute și de standardul de apă dorit. Unele proiecte pot necesita un tratament complet RO, în timp ce altele pot utiliza procese de filtrare mai simple.
Ar trebui o fabrică să producă sticle PET intern?
Depinde de volumul de producție, cererea de sticle, bugetul de investiții și spațiul disponibil. Operațiunile cu volum mai mare beneficiază adesea de suflarea internă a sticlei.
Ce oțel inoxidabil este folosit în echipamentele pentru apă îmbuteliată?
Componentele care intră în contact cu apa sunt de obicei evaluate în funcție de calitatea oțelului inoxidabil, rezistența la coroziune și cerințele de igienă. Oțelul inoxidabil 304 și 316 este considerat pe scară largă pentru aplicații alimentare și băuturi.
Cum îmbunătățește CIP producția de apă îmbuteliată?
CIP permite efectuarea procedurilor de curățare fără dezasamblarea extinsă a echipamentului, reducând timpul de nefuncționare și ajutând la menținerea unor condiții stabile de igienă.
Cât spațiu în fabrică este necesar pentru o linie de producție a apei îmbuteliate?
Cerințele de spațiu depind de capacitatea de producție, dimensiunea sticlei, proiectarea sistemului de tratare, nevoile de depozitare și nivelul de automatizare a ambalajului.
Ce afectează costul de funcționare al unei fabrici de apă îmbuteliată?
Consumul de energie, înlocuirea membranei, consumabilele, cerințele de muncă, frecvența de întreținere și eficiența recuperării apei influențează toate costurile de operare pe termen lung.
Ce informații trebuie pregătite înainte de a solicita un proiect de proiect?
Un raport de analiză a apei, specificațiile sticlei, ținta de producție, aspectul fabricii și cerințele pieței sunt de obicei necesare pentru o planificare precisă.
Concluzie
Un proiect de succes cu apă îmbuteliată depinde de deciziile luate înainte de instalarea echipamentului. Analiza calității apei, planificarea capacității, igiena umplerii, selecția materialelor, strategia de automatizare și evaluarea costurilor de operare toate influențează performanța pe termen lung.
Prin urmare, alegerea unei linii de producție a apei îmbuteliate ar trebui să se bazeze pe cerințele de inginerie și pe condițiile viitoare de operare, mai degrabă decât pe prețul echipamentului.
INTOP Machinery se concentrează pe sistemele de producție de apă îmbuteliată la cheie, oferind suport de inginerie de la proiectarea de tratare a apei până la integrarea umplerii și ambalajului pentru proiecte globale.
Știri similare
- Ce face ca o linie de producție de suc de căpșuni să fie eficientă, sigură și pregătită pentru scară comercială?
- Cum să construiți o linie de producție de suc care se ocupă de mai multe tipuri de fructe
- De ce este nevoie pentru a extinde o linie de producție de băuturi energizante pentru cererea globală
- Cum funcționează un sistem de tratare a apei într-o linie de producție a băuturilor?
- Cum să alegeți un sistem CIP pentru liniile de producție de băuturi cu mai multe produse
- Cum funcționează o linie de producție de băuturi pe bază de plante?
Lasă-mi un mesaj