- Acasă
- Despre noi
- Produse
- Cazuri
- Aplicație
- Ştiri
- Descărcați
- Trimiteți întrebarea
- Contactaţi-ne
Română
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
De ce sistemele de sterilizare eșuează în producția de băuturi și lactate?
Rezumat articol
Dacă te-ai lovit vreodată de un moment dureros „totul arăta bine… până nu a fost”—alterarea neașteptată, pachete de umflături, arome nedorite, un microtest eșuat sau un amintește-ți de sperie — știi deja adevărul: sterilizarea nu este un singur pas, este un sistem. Cele mai frecvente defecțiuni nu sunt cauzate de „căldură insuficientă” în izolare. Acestea provin din selecția nepotrivită a procesului, flux instabil, menținere incorectă, deplasare a senzorului, CIP incomplet, soluții de operare sau goluri de ambalare/manipulare care reintroduc în liniște riscul.
Acest ghid defalcă punctele dureroase din lumea reală din spateSisteme de sterilizare, explică cum arată „bunul” în validare și operare zilnică, și vă oferă liste de verificare practice pentru a alege (și a rula) o linie de sterilizare care protejează termenul de valabilitate fără a sacrifica gustul, nutrienții, timpul de funcționare sau energia.
Cuprins
- Contur
- Punctele dureroase care provoacă plângeri de sterilizare
- Alegerea abordării corecte de sterilizare
- Factorii de proiectare a sistemului care separă „auditul de trecere” de „realitatea de trecere”
- Validare și documentare pentru încredere și conformitate
- Lista de verificare a operațiunilor pentru performanță stabilă de zi cu zi
- Lucrul cu un partener de echipament
- FAQ
Contur
- Definiți problema afacerii: riscul de valabilitate, deviația calității, timpul de nefuncționare și presiunea de audit
- Mapați defecțiunile la cauzele fundamentale: proces, echipament, măsurare, curățare și manipulare
- Potriviți tipul de proces cu produsul + ambalaj: UHT vs pasteurizare, continuu vs lot
- Design pentru control: menținere, stabilitate de curgere, schimb de căldură și integrare CIP
- Demonstrați că funcționează: validare, înregistrarea datelor și controlul modificărilor
- Păstrați-l să funcționeze: întreținere, obiceiuri ale operatorilor și manuale de depanare
Punctele dureroase care provoacă plângeri de sterilizare
Majoritatea cumpărătorilor nu se trezesc dorind un sterilizator nou. Se trezesc cu probleme. Dacă oricare dintre acestea sună familiar, este probabil că pasul dvs. de sterilizare funcționează mai mult „controlul daunelor” decât „controlul procesului”.
- Perioada de valabilitate instabilă: loturi care trec microtestele, dar se strică devreme în distribuție
- Pierderi de calitate: gust gătit, schimbări de culoare, modificări de vâscozitate, degradarea nutrienților
- Blocajele de debit: sterilizarea devine cea mai lentă unitate din linie
- Costuri mari de utilitate: cererea de abur și răcire crește, recuperarea energiei este slabă
- Anxietate de audit: înregistrări incomplete, logica de validare neclară, SOP-uri „cunoștințe tribale”.
- Timp de nefuncţionare: murdărire, scurgeri ale garniturii, defecțiuni ale supapelor, CIP care nu curăță efectiv
| Punct de durere | Cauza principală probabilă | Remediere practică |
|---|---|---|
| Trece teste, eșuează pe piață | Puncte reci, debit instabil, control slab al ținerii, recontaminare după căldură | Verificați timpul de menținere la debitul în cel mai rău caz, strângeți logica supapei, revizuiți manipularea post-sterilă |
| Aromă gătită / schimbare de culoare | Supraprocesare, încălzire/răcire lentă, timp de ședere lung | Utilizați un design de transfer de căldură mai rapid, confirmați valorile de referință, optimizați etapele de recuperare a căldurii |
| Murdări frecvente | Ardere produs, profil slab de viteză, acoperire CIP slabă | Reglați viteza de curgere, îmbunătățiți programul CIP, revizuiți starea suprafeței garniturii/placii/tubului |
| Lacune de audit | Fără validare clară, jurnalele lipsă, înlocuiri manuale nedocumentate | Implementați înregistrarea datelor, înregistrările de calibrare, controlul modificărilor și semnele de instruire |
Dacă vă amintiți doar un singur lucru: „Mai multă căldură” este rareori cel mai bun răspuns. Un control mai bun este.
Alegerea abordării corecte de sterilizare
În procesarea băuturilor și a produselor lactate, două strategii largi acoperă majoritatea nevoilor comerciale: procesare la temperatură înaltă, în scurt timp, pentru o perioadă de valabilitate extinsă, și pasteurizare la temperatură mai scăzută pentru produse sensibile la calitate cu ferestre de distribuție mai scurte. Alegerea „corectă” depinde de produsul dvs matrice (proteine, zahăr, grăsimi, pulpă), vâscozitate, tip de ambalaj, termen de valabilitate țintă și design igienic în aval.
| Abordare | Cel mai bun pentru | Capcane comune | Ce să prioritizezi |
|---|---|---|---|
| Procesare rapidă în stil UHT | Ținte de valabilitate mai lungă, profiluri de risc microbiologic sensibile | Gust de supraprocesare, timp de păstrare instabil la debit variabil | Încălzire/răcire rapidă, reținere validată, automatizare și înregistrare fiabile |
| Pasteurizare | Băuturi de calitate în primul rând, termen de valabilitate scurt spre mediu, produse ambalate | Distribuție inconsecventă a temperaturii, control slab al manipulării containerelor | Încălzire uniformă, control constant al transportorului/baii, proceduri puternice de igienizare |
| Procesarea replică în lot | Anumite alimente ambalate în care controlul lotului este acceptabil | Timp de ciclu, erori de configurare a încărcării, lacune în documentație | Încărcare repetabilă, cicluri validate, pregătire robustă a operatorului |
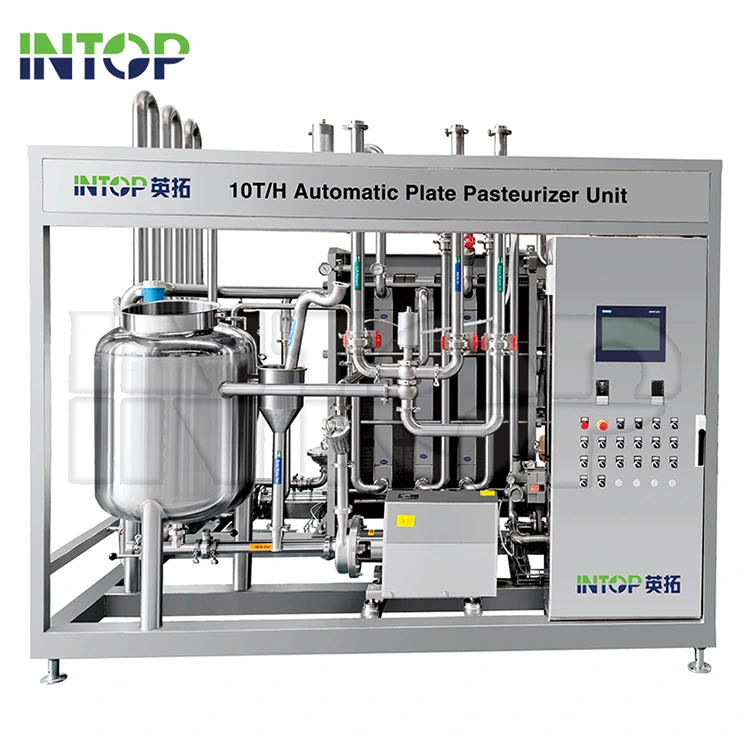
Formatele de echipamente sunt adesea aliniate cu aceste alegeri - unități tubulare continue sau în formă de placă pentru procesarea lichidelor, unități de pulverizare în tunel sau baie de apă pentru produse ambalate și retorte pentru nevoile de lot. Ideea nu este plăcuța de identificare; este strategia de control pe care o poți apăra.
Factorii de proiectare a sistemului care separă „auditul de trecere” de „realitatea de trecere”
PuternicSisteme de sterilizaresunt construite în jurul repetabilității. Iată care sunt factorii de proiectare și inginerie care influențează cel mai direct siguranța microbiană, calitatea produsului și timpul de funcționare.
Controlul timpului de menținere și al stabilității fluxului
- Confirmați timpul de rezidență în cel mai rău caz la debitul minim și maxim.
- Utilizați instrumente care detectează deplasarea devreme (nu după un produs defect).
- Proiectați logica de ocolire/deviere, astfel încât produsul „nesigur” să nu poată continua accidental în aval.
Eficiența transferului de căldură fără deteriorarea calității
- Încălzirea rapidă + răcirea rapidă este de obicei cel mai bun prieten al tău de calitate.
- Etapele de recuperare a energiei reduc cererea de abur și stabilizează temperaturile.
- Pompele dimensionate corect și suprafețele de schimb de căldură previn efectele de „gătire lentă”.
Integrare CIP și design igienic
Multe eșecuri de sterilizare încep ca eșecuri de curățare. Un sistem greu de curățat este un sistem care în cele din urmă vă va răni.
- Asigurați-vă că acoperirea CIP ajunge la supape, picioare moarte, garnituri și suprafețe de transfer de căldură.
- Construiți o mentalitate CIP „dovadă”: debit măsurabil, timp, temperatură și concentrație chimică.
- Planificați-vă pentru realitatea produsului dvs.: proteinele, siropurile de zahăr, sucuri pulpoase și amestecurile vâscoase se încurcă diferit.
Automatizare, înregistrarea datelor și calibrare
- Înregistrarea datelor ar trebui să fie implicită, nu opțională, în special pentru pașii critici de timp/temperatură.
- Intervalele de calibrare trebuie să se potrivească cu riscul: „Am calibrat anul trecut” nu este o declarație de confort.
- Interfețele operatorului ar trebui să reducă soluțiile alternative, nu să le încurajeze.
Validare și documentare pentru încredere și conformitate
În echipamentele de procesare, încrederea se câștigă prin dovezi. Indiferent dacă vindeți local sau exportați la nivel global, echipa dvs. va dormi mai bine dacă pasul dumneavoastră de sterilizare are o poveste clară de validare.
Un pachet practic de validare
- Definirea procesului: produs, ambalaj, termen de valabilitate vizat, limite critice și strategie de control.
- Verificări de instalare și punere în funcțiune: conducte, supape, senzori, dispozitive de siguranță, utilități și alarme.
- Calificarea operațională: confirmați că sistemul atinge valorile de referință în mod constant în intervalele de funcționare așteptate.
- Calificarea performanței: rularile din cel mai rău caz care demonstrează că rezultatele microbiene și de calitate sunt obținute în mod constant.
- Verificare in curs de desfasurare: calibrare, revizuire a tendințelor și control al schimbărilor atunci când produsul sau debitul se modifică.
Dacă „validarea” dvs. actuală este un singur rezultat al testului într-un dosar, sunteți la o reclamație inconfortabilă a clienților distanță de o săptămână foarte lungă.
Lista de verificare a operațiunilor pentru performanță stabilă de zi cu zi
Un sterilizator care funcționează frumos în ziua 1 se poate degrada în liniște până în ziua 90. Scopul este de a face stabilitatea plictisitoare.
Verificări zilnice
- Examinați tendințele de timp/temperatură pentru derive și alarme repetate.
- Confirmați că logica de redirecționare/ocolire este funcțională și nu este ocolită în practică.
- Verificați etanșările, garniturile și răspunsul supapei pentru semne timpurii de scurgere.
Verificări săptămânale
- Verificați acuratețea senzorului cu verificări de referință, acolo unde este posibil.
- Inspectați indicatorii de murdărie: modificări ale căderii de presiune, pierderi de performanță a transferului de căldură.
- Examinați rezultatele CIP și ajustați programele pe baza modelelor reale de reziduuri.
Schimbați declanșatoarele de control
- Formule noi de produse (pH, zahăr, proteine, pulpă) sau furnizori noi.
- Creșterea debitului sau noi dimensiuni de pachete care modifică timpul de rezidență.
- Orice obicei „temporar” al operatorului care devine rutină.
Cele mai bune plante nu se bazează pe eroism. Se bazează pe rutine.
Lucrul cu un partener de echipament
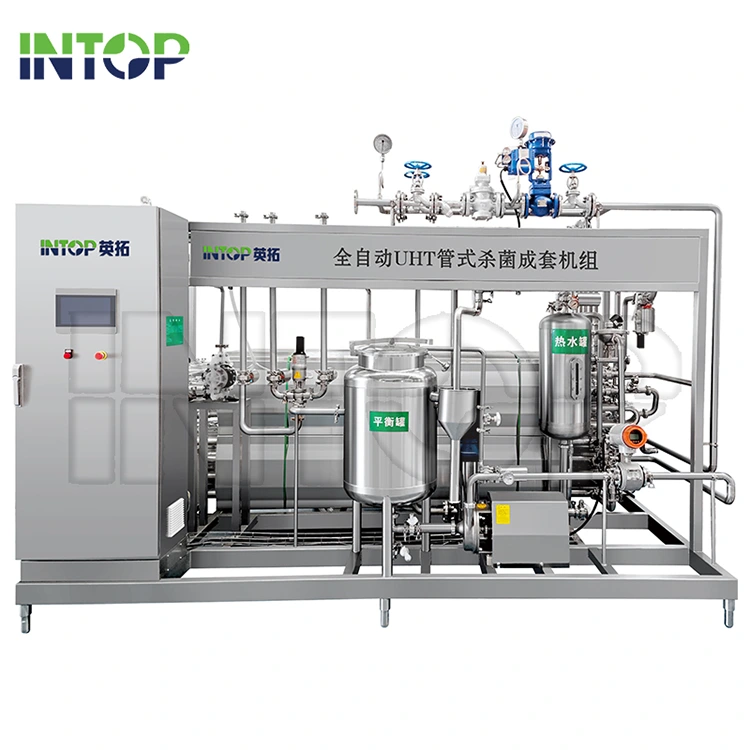
Dacă vă aprovizionațiSisteme de sterilizare, alegerea furnizorului dvs. contează la fel de mult ca și alegerea echipamentului. Vrei un partener care să te ajute potriviți cerințele produsului cu un proces care poate fi susținut - și sprijină documentația, punerea în funcțiune și instruirea care fac ca rezultatele să fie repetabile.
Hubei Intop Machinery Co.,Ltd.își poziționează portofoliul de sterilizare în jurul nevoilor comune de procesare a băuturilor și a produselor lactate, inclusiv lichide sterilizatoare (cum ar fi formate tubulare și plăci), precum și soluții de produse ambalate (cum ar fi pulverizarea tunelului și pasteurizarea în stil baie de apă), plus opțiuni de sprijin, cum ar fi configurațiile de înclinare a sticlei și procesarea de tip retortă, acolo unde este cazul.
Întrebări care merită puse înainte de a cumpăra
- Ce gamă de produse (vâscozitate, particule, conținut de proteine) este proiectat să gestioneze sistemul?
- Cum se verifică timpul de menținere pe întregul interval de debit?
- Ce este inclus în asistența la punere în funcțiune și instruirea operatorilor?
- Ce înregistrări și jurnale sunt disponibile implicit (alarme, puncte de referință, tendințe, memento-uri de calibrare)?
- Cum se integrează sistemul cu CIP, amestecarea în amonte și umplerea/ambalarea în aval?
FAQ
Ce cauzează deteriorarea „aleatorie” chiar și atunci când sterilizatorul atinge valoarea de referință?
Vinovații obișnuiți sunt instabilitatea fluxului (deci timpul real de reținere variază), deriva senzorului, CIP incomplet (risc de biofilm) și recontaminarea după căldură. tratare prin supape, fitinguri sau manipulare în aval. Soluția este de a valida timpul de rezidență în cel mai rău caz, de a înăspri designul igienic și de a face rutina de verificare.
Cum reduc aroma gătită în timp ce sunt în siguranță?
Prioritizează transferul de căldură mai rapid și răcirea mai rapidă, apoi verificați din nou valorile de referință față de comportamentul real al produsului. Din multe probleme de calitate provin timp de rezidență inutil, nu de la pasul de ucidere țintă în sine.
Când ar trebui să iau în considerare un pasteurizator cu produse ambalate în loc de un sterilizator lichid?
Dacă produsul dvs. este deja în containere în timpul procesării termice (sau trebuie procesat în acest fel din cauza formulării sau a designului liniei), atunci tunel pasteurizarea cu pulverizare sau pe baie de apă se poate potrivi mai bine. Cerința cheie este încălzirea uniformă în fiecare recipient, nu doar „temperatura medie”.
La ce documentație trebuie să mă aștept cu o linie modernă de sterilizare?
Cel puțin: înregistrări de punere în funcțiune, SOP-uri, descrierea logicii de control critice, alarme și capacitatea de înregistrare a tendințelor, îndrumări de calibrare și o informație clară abordarea de validare pe care o puteți extinde în timpul modificărilor produsului.
Care este cea mai rapidă modalitate de a selecta sistemele de sterilizare pentru linia mea?
Listați produsele dvs. (vâscozitate, particule, pH), formatul de ambalare, termenul de valabilitate vizat și debitul necesar - apoi verificați ce tip de proces poate oferiți rezultatul cu cea mai mică deteriorare de calitate și cea mai puternică controlabilitate. Dacă un furnizor nu poate explica clar controlul și verificarea, continuați cumpărăturile.
Finalul la pachet
Cel mai bunSisteme de sterilizarenu doar „încălziți produsul”. Îți protejează marca făcând rezultate previzibile — micro siguranță, calitate senzorială, și eficiența liniei - zi după zi, operator după operator, lot după lot.
Dacă plănuiți o nouă linie sau depanați una existentă, împărtășiți tipul de produs, pachetul și obiectivele de producție, atuncicontactaţi-nela discutați despre o configurație de sterilizare care se potrivește procesului dumneavoastră și așteptărilor pieței.
Știri similare
- Ce face ca o linie de producție de suc de căpșuni să fie eficientă, sigură și pregătită pentru scară comercială?
- Linie de producție a apei îmbuteliate: 10 factori înainte de investiție
- Cum să construiți o linie de producție de suc care se ocupă de mai multe tipuri de fructe
- De ce este nevoie pentru a extinde o linie de producție de băuturi energizante pentru cererea globală
- Cum funcționează un sistem de tratare a apei într-o linie de producție a băuturilor?
- Cum să alegeți un sistem CIP pentru liniile de producție de băuturi cu mai multe produse
Lasă-mi un mesaj